


Introduktion af kunstlæderhalsbånd til kæledyr Introducer kellert kæledyrshalsbånd i kunstlæder og deres voksende popularitet. Læderhalsbånd til kæledyr e...
Read More


Lasergravør til læderlapper: Maskinkøb, indstillinger og emner
2026-09-21Lasergravør til læderlapper: Vælg først det tomme felt og derefter bjælken
Se nogen køre deres første batch af hat-lapper, og fejlen dukker normalt op samme sted. Maskinen afslutter arbejdet, kunstværket er der, men kontrasten er svag, kanterne er brunede, og det øverste farvelag er smurt langs omridset af bogstaverne i stedet for at skære rent væk fra det.
Her er konklusionen på forsiden: for læderlapper er dit loft for graveringskvalitet fastsat af konsistensen af emnet, ikke af laserhovedets watt. En velholdt 20 W diodemaskine, der arbejder med en ensfarvet PU-læderpatch, vil give et rent tofarvet resultat igen og igen, mens en dårligt fokuseret 60 W CO2-maskine på et tykt, ujævnt garvet skind kan ødelægge tre stykker i træk. Maskinen styrer hastighed og skærekraft. Emnet styrer kontrast, kantkvalitet, og om plasteret stadig ser rigtigt ud efter tre måneder på en kundes kasket.
Hvad en laser faktisk gør ved læder og kunstlæder
Fysisk er lasergravering en kontrolleret lokal forbrænding. Hvordan den forbrænding opfører sig afhænger helt af materialet, og den forskel forklarer, hvorfor nogle værksteder sender pålideligt, mens andre kæmper med det samme problem hver uge.
På et gennemfarvet skind kan du kun brænde dybere. Kontrast kommer fra forkulning, og forkulning varierer med luftfugtighed, med hvor jævnt det pågældende skind blev garvet, og med hvilken del af dyret det kom fra. Det er den mest varierende tilgang og den mest spildte. På et lagdelt læderplaster, hvor et pigmenteret toplag er bundet over en kontrasterende kerne, fjerner strålen det øverste lag og eksponerer farven nedenunder. Resultatet bliver geometrisk snarere end kemisk. Din kontrast stopper afhængigt af en ko og starter afhængigt af fremstillingstolerance.
Når et færdigt plaster viser uklare kanter og et mudret logo, er instinktet at give maskinen skylden. Oftere løser et strammere blankt det hurtigere end en anden eftermiddag med parameterjustering.
Materialer, der skal udelukkes, før du tænder for laseren
At bruge på watt og derefter opdage, at materialet aldrig ville fungere, er mere almindeligt, end de fleste købere forventer. Fjern disse fra listen, før strålen rører dem:
- Kromgarvet læder. Chromsalte under laservarme producerer giftige dampe og chromholdigt støv. Det er det, de tilbagevendende "brug ikke kromgarvet"-råd i foraene om. Kun industriel ekstraktion bør nogensinde komme i nærheden af det, og resterne forurener linser og bælter.
- PVC-baseret syntetisk og kraftigt plastbelagt PU. PVC frigiver hydrogenchlorid, som angriber linsebelægninger og spejle og ikke gør noget godt for operatøren.
- Stærkt olieret eller vokset læder. Olie og voks antændes, nogle gange ved effektniveauer, du ellers ville betragte som sikre.
Det, der er tilbage, er brugbart. Vegetabilsk garvet lædergravering, men med naturligt lav kontrast og mørkere kanter. Kunstlæder bygget til laserarbejde er det praktiske valg, fordi det øverste lag og kernen er valgt som et par: et mørkt ansigt over en bleg kerne giver dig bogstaver, der læser uden efterbehandling overhovedet.
Før du skærer: Hvis du ikke kan bekræfte, hvad et skind eller syntetisk materiale er garvet eller bundet med, skal du behandle det som et ekstraktionsproblem, ikke et indstillingsproblem. Røg er den omkostning, der aldrig vises på fakturaen, før den gør det.
Hvorfor tomme specifikationer flytter resultatet mere end maskinindstillinger
Tre specifikationer bestemmer, hvad der kommer ud af sengen, og ingen af dem kan justeres fra kontrolpanelet.
- Top-lag til kerne kontrast. Jo større afstanden er mellem overfladefarven og materialet nedenunder, jo skarpere er bogstaverne. En mørk overflade over en bleg kerne er den klassiske kombination af en grund.
- Tykkelse. Ark til patches, coasters og covers er generelt omkring 1,8 mm. Tyndere materiale skærer hurtigere, men rynker under en merrow-kant eller en syet søm.
- Klæbende bagside. Selvklæbende emner fjerner et monteringstrin, men bjælken skal skære igennem det klæbende lag i én omgang. Et delvist snit lader limen genforsegle hen over snittet, og plasteret rives, når du skræller det.
Praktisk note: når du køber pladepapir i stedet for færdige lapper, skal du bestille to eller tre tykkelser i samme farve og køre dem på den samme fil. Forskellen i kantkvalitet mellem 1,8 mm og en tyndere plade viser sig med det samme, og det er billigere at lære det på prøver end på en produktionskørsel.
Når du skærer dine egne former, leveres laserbare kunstlæderplader med eller uden klæbende bagside, og det er værd at gennemgå rækken af kunstlæder farver og teksturer før du forpligter dig til en løbetur, fordi både skyggen og overfladen ændrer, hvor skarpt et indgraveret mærke lyder, og det vil du gerne vide, før ordren går ind i stedet for efter.
 laserbare kunstlæderark med klæbemiddel /uden klæber Laserbart kunstlæderark Se produkt →
At købe lappen færdig i stedet for at klippe din egen fjerner to produktionstrin: formen ankommer skåret, kanten ankommer syet, og alt du gør er at gravere. Om den gravering overlever en kundes vaskecyklus er et separat spørgsmål, og det er der et detaljeret kig på, hvordan laserbare kunstlæderplastre holder til vask, strygning og slid hvis en køber beder dig om at bevise det.
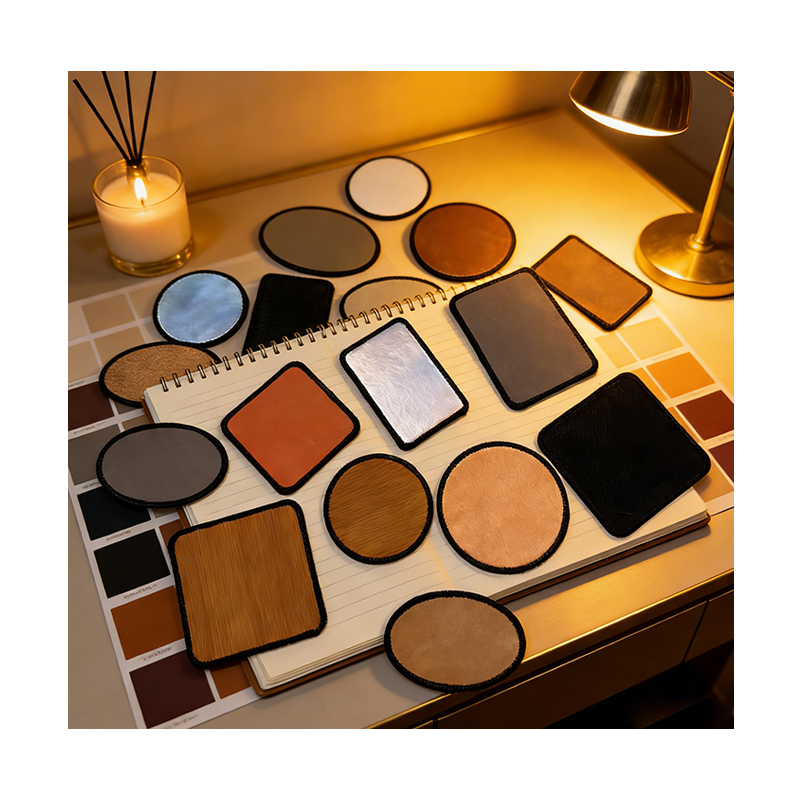 3" rund laserbar Merrow-læderplaster med klæbemiddel Rund laserbar Merrow-læderplaster med klæbemiddel Se produkt →
Maskinspecifikationer, der bestemmer patchkvalitet
Patch-arbejde koncentrerer sig om to maskinarkitekturer, og begge kan klare opgaven. Det, der adskiller dem, er, hvilken klasse af arbejde hver enkelt er egnet til, og hvilke specifikationer der er værd at betale for.
| Maskintype | Typisk kraft | Egner sig bedst til | Hovedbegrænsning |
|---|---|---|---|
| Diode laser | 10 til 20 W | Små partier, enkelt-patch-gravering, hættelogoer, fine bogstaver | Langsom skæring; under 20 W, 1,8 mm kunstlæder med selvklæbende bagside har normalt brug for flere gennemløb |
| CO2 laser | 40 til 60 W | Indlejring af hele ark, batchskæring, enkelt-passet skæring af klæbende ark, trimning af syede lapper | Større pletstørrelse, så meget fin serif-type og små bogstaver kan udfylde; har brug for reel udvinding |
| Fiberlaser | 20 til 50 W | Mærkning af metaller og noget ingeniørplast | Ikke designet til læder eller PU kunstlæder; det svider typisk organisk materiale i stedet for at skabe en ren kontrast |
Arbejdsområdet er normalt den første flaskehals, du rammer i produktionen. En lille seng vil ikke have et indlejret layout af tre-tommer runde lapper, og det begrænser dit timeoutput, uanset hvor god optikken er. Hvis dine batchstørrelser vokser, skal du se på sengens dimensioner, før du ser på effekten.
Byg en testmatrix, før du forpligter dig til et løb
Uanset hvad manualen påstår, start med et testark og et indlejret gitter, der dækker en række effekt- og hastighedskombinationer. Det, du leder efter, er to specifikke ting: indstillingen, der skærer bogstaver rent uden en udtværet glorie, og indstillingen et trin over den, der skærer gennem materialet uden at svide det.
- Indstil din basislinjestyrke og -hastighed, og sæt den derefter omkring ti procent i begge retninger.
- Inkluder to typestørrelser og en hårgrænse i samme testfil, så du kan se, hvilken kombination der løser den mindste funktion.
- Test under dine faktiske fabriksforhold. Ventilation, rumfugtighed og hvor længe røret har kørt, ændrer alt sammen resultatet.
- Udskriv vinderindstillingerne og tape dem til maskinen. Den anden operatør, der gætter på egen hånd, er, hvordan et godt parametersæt dør.
To fælder værd at nævne: fokus først, derefter test parametre, fordi at være en millimeter ude af fokus kan gøre et rent snit til et udtværet. Og hold luftassistenten moderat på tyndt materiale, ellers vil lette pletter forskydes på sengen midt på jobbet, hvilket især er sandsynligt med stablede, klæbende lagner.
Beyond Leather: Akryllapper på samme kasket
Når en kunde ønsker et hårdere, fladere plaster eller en farve, som kunstlæder ikke kan levere, udvides den samme arbejdsgang til laserbare akrylplader. Akryludskæringer med en ren, ikke-forkullet kant, graverer til en frostet hvid, der tydeligt aflæses mod et farvet ansigt, og fås i enkeltlags-, dobbeltlags- og trelagskonstruktioner, så en skåret fil kan producere flere farvekombinationer. Graveringsmekanismen er anderledes, så kraft og hastighed skal testes igen, men dine skærefiler, jigs og ekstraktionsplan fortsætter næsten uændret.
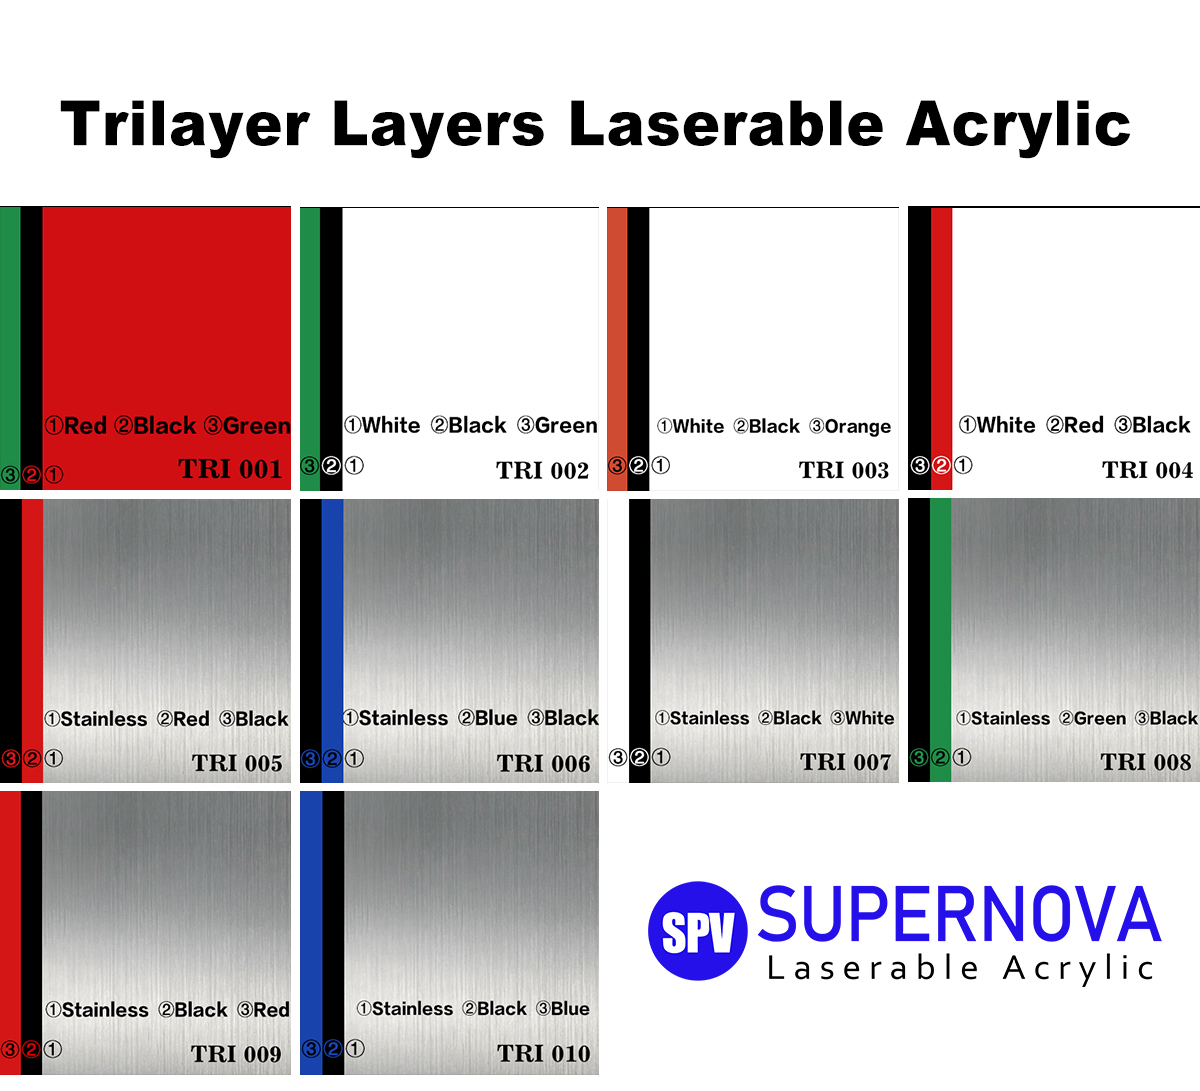 Laserbare akrylplader Laserbare akrylplader Se produkt →
En købstjekliste, før du låser en tom specifikation
- Bed om en fysisk prøve eller et fotografi af et indgraveret prøveemne, ikke en gengivet mockup. Kontrast er den ene ting, du ikke kan bedømme ud fra et produktbillede.
- Bekræft klæbemiddeltypen og, hvis bjælken vil skære gennem klæbelaget, hvordan limen opfører sig ved skæretemperatur.
- Spørg hvad tykkelsestolerancen er. Variation på tværs af batcher betyder omfokusering og genjustering mellem forsendelser.
- Spørg, om farven på det øverste lag kan tilpasses. Hvis et klientlogo skal sidde mod en bestemt mærkefarve, er et tilpasset overfladelag mere pålideligt end at jagte resultatet med indstillinger.
- Tjek, hvordan emnet opfører sig under en merrow-kant eller en syet søm, for det lag, nålen lander på, afgør, om kanten lukker rent eller rynker.
Den korte version: vælg råemnet for kontrast og konsistens, vælg maskinen for gennemløb og skærekvalitet, og lad aldrig et nyt materiale nå produktionen uden en testmatrix bag sig.
Det meste af frustrationen i patch-gravering kommer fra at behandle laseren som den variabel, der skal løses. I praksis er strålen konstanten. Det vil gøre præcis, hvad materialet tillader, ikke mere, og det er grunden til, at de værksteder, der viser konsekvent arbejde, har tendens til at være dem, der bruger deres første time på blanke udvælgelse og deres anden på et testgitter. Få materialet rigtigt, tune én gang, og maskinen bliver den mindst interessante del af processen på den bedst mulige måde.
PREV: Lasergravering af læderlapper: En købervejledning til emner, der graverer rent
NÆSTE: Kan kunstlæder lasergraveres? Ja, hvis du vælger det rigtige materiale
Kontakt os
Din e-mailadresse vil ikke blive offentliggjort. Påkrævet felt er markeret*
Kategorier
Produktkategori

Kontakt os
Har du brug for hjælp? Send os en e-mail nu
Blog
-
-
Hvellerfeller vælge lasergraverede læderlapper til brugerdefinerede designs af høj kvalitet? Når det kommer til brugerdefinerede designs til mode, broging og tilbe...
Read More -
Introduktion til laserbar kunstlæder Hvad er laserbar kunstlæder? Laserbart kunstlæder refererer til en type kunstlædermateriale, der er udviklet til at reagere godt p...
Read More -
Afsløring af verden af kunstlæderbrikker: Beyond Basic Bordservice Definition af Coaster: Et vigtigt tilbehør til hjemmet Før du dykker ned i de unikke fordele ved ...
Read More

-
86-15851089634

-
[email protected]

-
Værelse 3110, Bygning 6, Jinrongcheng, Shiji Avenue 5, Yandu-distriktet, Yancheng City, Jiangsu-provinsen, Kina

-
109#, hold 1, Longnian, Nanyang, Tinghu, Yancheng, Jiangsu, Kina, postnummer: 224000
- HURTIGE LINKS

